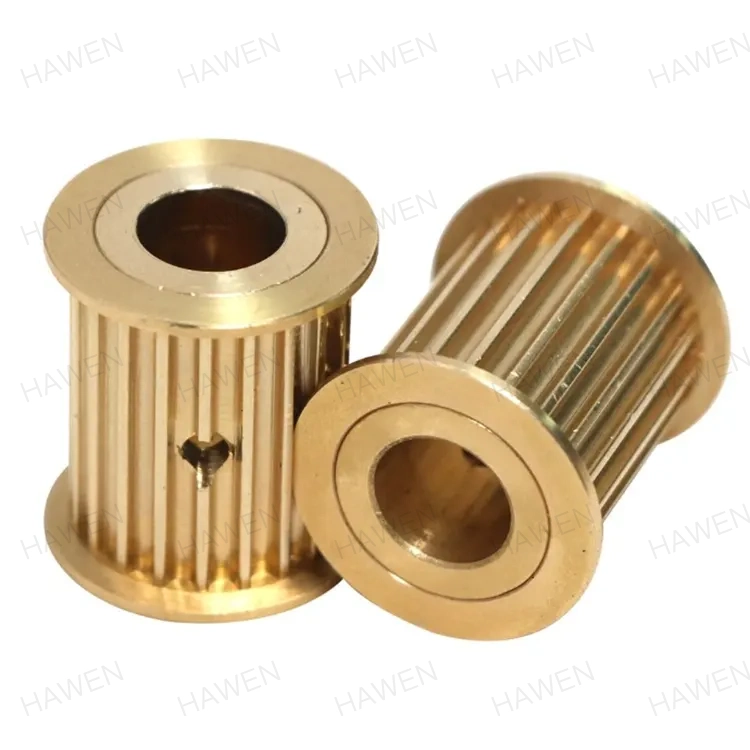
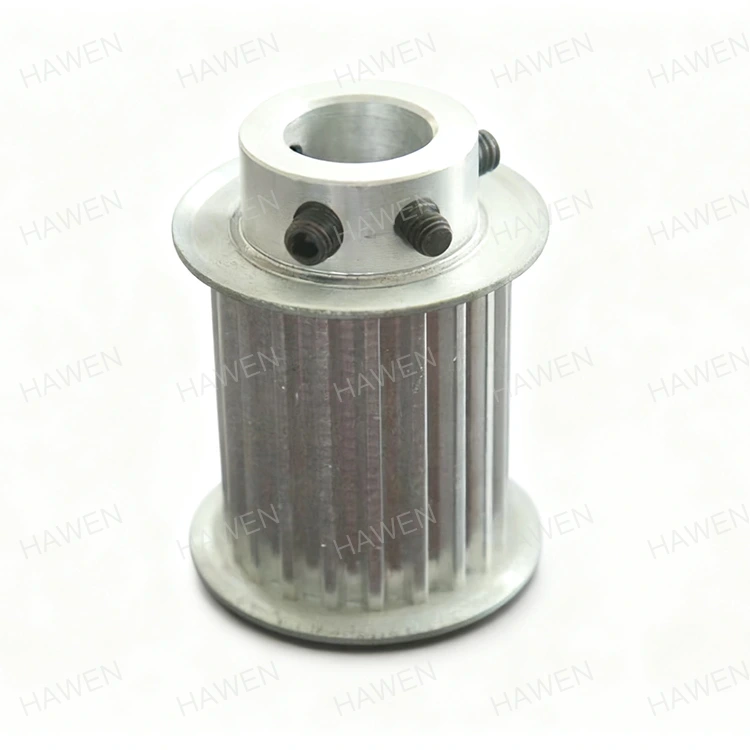
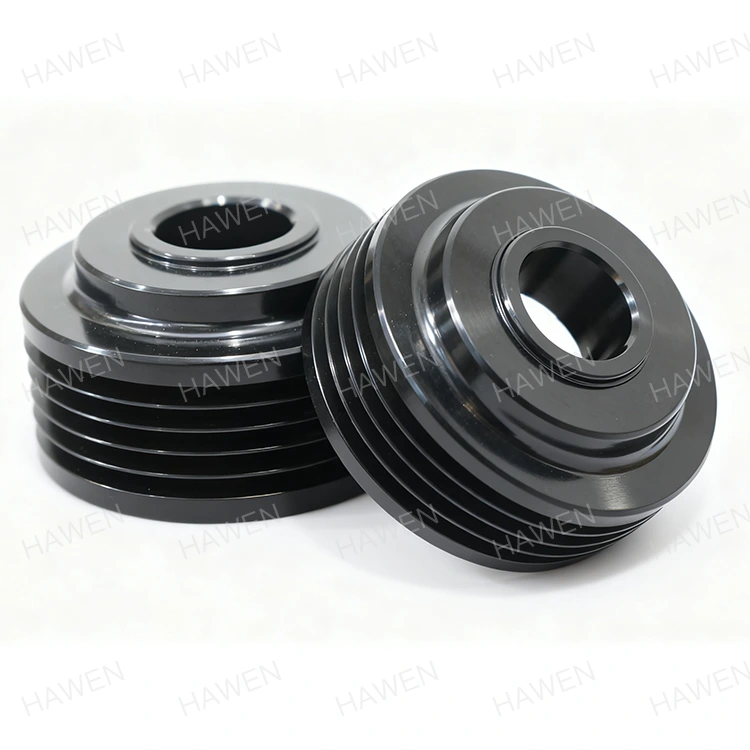
Инженер за одржување инсталира нов сет наМакари за појасна погонскиот систем, уверени дека наведениот профил и дијаметар на жлебот ќе го вратат погонот на ременот на неговите првични перформанси. За неколку недели, ременот почнува да квичи, рабовите се распрснуваат и појасот седи нерамномерно во жлебот. Проблемот не е во појасот. Проблемот е жлебот. Аголот на жлебот е исклучен за два степени, дијаметарот на жлебот варира по обемот, а завршната површина е премногу груба. Ова сценарио е директна последица на процесите на обработка кои не беа способни да ги одржат потребните толеранции. За купувачите на макари за појас, разбирањето кои процеси на обработка обезбедуваат точност и конзистентност на жлебот е од суштинско значење за избегнување на овие дефекти.
Овој водич е напишан за инженери за набавки и менаџери за одржување кои треба да набават макари за појас што работат со сигурност. Ќе ги објасниме критичните параметри на жлебот, процесите на обработка што ги постигнуваат, методите на инспекција што ги потврдуваат и критериумите за оценување на добавувачот. Исто така, ќе обезбедиме детални параметри на производот од нашата фабрика во Zhejiang Hawen Electromechanical Co., Ltd. Без разлика дали набавувате макари за транспортери, HVAC погони, земјоделски машини или индустриски вентилатори, овој водич ќе ви помогне да го одредите вистинскиот квалитет на обработка и да изберете добавувач кој може да го испорача.
Изведбата на макара за појас зависи од точноста на нејзиниот жлеб. Жлебот е каналот што го води и го фаќа ременот. Ако жлебот не е точен, ременот нема да се постави правилно, а погонот ќе ја изгуби ефикасноста, ќе генерира бучава и ќе се истроши предвреме. Четири параметри на жлебот се критични: аголот на жлебот, дијаметарот на жлебот, профилот на жлебот и завршната површина. Аголот на жлебот одредува како ременот се забива во жлебот. За макара со V-појас, стандардниот агол е 34, 36 или 38 степени, во зависност од дијаметарот на макара. Грешка од само еден степен може да го намали капацитетот за пренос на енергија на ременот и да предизвика нерамномерно абење. Дијаметарот на жлебот ја одредува линијата на чекорот на ременот, што влијае на односот на брзината. Профилот на жлебот ја вклучува длабочината на жлебот и радиусот на коренот. Површинската завршница влијае на триењето и абењето на ременот. Табелата подолу ги сумира овие параметри и нивните типични толеранции.
| Параметар | Типична толеранција | Влијание врз перформансите |
| Агол на жлебот | +/- 0,5 степени | Влијае на затнувањето на ременот и преносот на енергија |
| Дијаметар на жлебот | +/- 0,05 mm | Влијае на односот на брзината и следењето на ременот |
| Профил на жлебот (длабочина, радиус на коренот) | +/- 0,1 мм | Влијае на седење и абење на ременот |
| Површинска завршница (Ra) | 0,8 - 1,6 µm | Влијае на триењето и животниот век на ременот |
| Groove Runout | +/- 0,05 mm | Влијае на вибрациите и следењето на ременот |
НаЖеџијанг Хавен Електромеханичка копродукции, ООД., нашата фабрика произведува макари за појас на овие толеранции и поцврсти. Разбираме дека точноста на жлебот е основата на перформансите на погонот на ременот и инвестиравме во опремата за обработка и инспекција неопходна за да се постигне тоа. Нашиот инженерски тим може да советува за соодветните толеранции за вашата специфична апликација.
Профилот на жлебот на макара со појас се формира преку низа процеси на обработка. Првиот процес е вртење, со што се утврдува основната геометрија на макара, вклучувајќи го надворешниот дијаметар, отворот и ширината на лицето. Потоа, жлебот се сече на лицето на макара. За макари со V-појас, жлебот обично се сече со помош на алатка за обликување или CNC алатка за жлеб што одговара на потребниот агол и профил. Точноста на жлебот зависи од цврстината на машината, острината на алатот и прецизноста на патеката на алатот. По жлебот, макарата може да се меле за да се подобри завршницата на површината и прецизноста на димензиите. Табелата подолу ги сумира процесите на обработка и нивната улога во точноста на жлебот.
| Процес | Функција | Постигната типична толеранција | Опрема |
| Вртење | Формира ОД, дупка и лице | +/- 0,05 mm | CNC струг |
| Влезување | Сече профилот на жлебот | +/- 0,1 mm, +/- 0,5 степени | ЦПУ струг со алат за жлебување |
| Мелење | Ја подобрува завршницата и точноста | +/- 0,02 mm, Ra 0,8 µm | Цилиндрична мелница |
| Отстранување на гребенот | Ги отстранува острите рабови | N/A | Рачно или автоматизирано |
| Балансирање | Ја корегира дистрибуцијата на масата | G16 или подобро | Динамична машина за балансирање |
Во нашата фабрика, ние користиме ЦПУ стругови со алат во живо за да ги вртиме и жлебовите макари за ремени во едно поставување. Ова ја елиминира грешката што може да се појави кога макарата повторно се заглавува помеѓу операциите. Ние, исто така, користиме прецизни алатки за обликување кои се мелени до точниот профил на жлебот, осигурувајќи дека аголот на жлебот и радиусот на коренот се конзистентни од дел до дел.
Мелењето е процес кој зема добра макара и ја прави прецизна макара. Додека вртењето и жлебот ја воспоставуваат основната геометрија, мелењето го усовршува аголот на жлебот, дијаметарот на жлебот и финишот на површината. Мелењето се врши со помош на прецизно мелење тркало кое е облечено до потребниот профил на жлебот. Макарата е поставена на прецизна мандрела и се ротира наспроти тркалото за мелење. Процесот на мелење отстранува мало количество материјал, обично 0,1 до 0,3 mm, и постигнува толеранции што е тешко достапни само со вртење. Површинската завршница по мелењето е типично Ra 0,4 до 0,8 µm, што го намалува триењето и абењето на ременот. Табелата подолу ја споредува точноста и финишот постигнати со вртење и мелење.
| Процес | Толеранција на аголот на жлебот | Толеранција на дијаметар на жлебот | Површинска завршница (Ra) |
| Само вртење | +/- 0,5 степени | +/- 0,05 mm | 1,6 - 3,2 µm |
| Вртење + Мелење | +/- 0,1 степени | +/- 0,01 mm | 0,4 - 0,8 µm |
Во Hawen, нашата фабрика користи ЦПУ цилиндрични брусилки со мерење во процесот за мелење на жлебовите на нашите ремени макари. Системот за мерење во процесот континуирано го мери дијаметарот на жлебот за време на мелењето и автоматски го компензира абењето на тркалата. Ова осигурува дека секоја макара ја исполнува одредената толеранција, без оглед на бројот на делови во производниот циклус. Исто така, го облекуваме тркалото за мелење во редовни интервали за да го одржиме профилот на жлебот и да спречиме горење или оштетување на површината.
Потврдувањето на точноста на жлебот за време на производството е од суштинско значење за да се осигури дека секоја макара за ремен ги исполнува спецификацијата. Процесот на верификација вклучува инспекција во процесот и финална инспекција. Инспекцијата во текот на процесот ја врши операторот на машината користејќи рачни алатки како што се мерачи на жлебови, микрометри и индикатори за бирање. Операторот го проверува аголот на жлебот, дијаметарот на жлебот и истекот на жлебот во редовни интервали за време на производниот циклус. Ако се открие отстапување, машината се прилагодува пред да се произведат повеќе делови. Завршната проверка ја врши одделот за контрола на квалитетот со користење на попрецизна опрема, како што е машина за мерење на координати (CMM) или профилен проектор. CMM може да го мери аголот на жлебот, профилот на жлебот и истекот на жлебот со голема точност. Табелата подолу ги сумира методите на инспекција и нивната примена.
| Метод на инспекција | Што мери | Точност | Кога се користи |
| Мерач на жлебови | Агол и профил на жлебот | +/- 0,5 степени | Во процес |
| Микрометар | Дијаметар на жлебот | +/- 0,01 mm | Во процес |
| Индикатор за бирање | Истекување на жлебот | +/- 0,01 mm | Во процес |
| Профил проектор | Профил на жлеб | +/- 0,005 mm | Завршен преглед |
| Машина за мерење координати (CMM) | Сите параметри на жлебот | +/- 0,002 mm | Завршен преглед |
Во нашата фабрика, ние користиме комбинација од во процес и финална проверка за да ја потврдиме точноста на жлебот на нашите макари за ремени. Нашите оператори се обучени да користат мерачи на жлебови и микрометри за да го проверуваат аголот и дијаметарот на жлебот на секои 10 делови. Нашиот оддел за контрола на квалитет користи CMM за да го потврди профилот на жлебот и истекот на база на примероци. Ние одржуваме детална евиденција за инспекција за секоја производна група, обезбедувајќи целосна следливост за нашите клиенти.
Оценувањето на добавувачот на макара за појас за квалитет на обработка бара фокусирање на опрема, алат, контрола на процесот, инспекција и искуство. Добавувачот мора да има опрема за вртење, жлебување и мелење макари до бараните толеранции. Ова вклучува ЦПУ стругови, ЦПУ брусилки и прецизни алатки. Добавувачот мора да има систем за контрола на процесот кој обезбедува постојан квалитет од дел до дел. Ова вклучува управување со алатки, управување со течноста за ладење и одржување на машината. Добавувачот мора да има систем за инспекција што ја потврдува точноста на жлебот на секоја производна група. Ова вклучува калибрирани мерачи, CMM и обучени инспектори. И добавувачот мора да има искуство во производство на макари за ремени за слични апликации. Табелата подолу ги сумира овие критериуми за оценување.
| Критериум за евалуација | Што да барате | Зошто е важно |
| Машинска опрема | ЦПУ стругови, ЦПУ брусилки, алат во живо | Обезбедува способност за одржување на толеранции |
| Алатка | Прецизни алатки за форма, облечени тркала за мелење | Обезбедува точност на профилот на жлебот |
| Контрола на процесот | Управување со алат, управување со течноста за ладење, одржување | Обезбедува конзистентност од дел до дел |
| Инспекциски систем | Калибрирани мерачи, CMM, обучени инспектори | Ја потврдува точноста на жлебот на секој дел |
| Искуство | Следете евиденција во слични апликации | Покажува способност и доверливост |
Во Hawen, нашата фабрика произведува ремени макари повеќе од една деценија. Инвестиравме во напредна опрема за CNC обработка и мелење и одржуваме сеопфатен систем за контрола на квалитетот. Нашиот инженерски тим е достапен за да помогне во инженерството за спецификации и апликации. Ве покануваме да не оцените според овие критериуми и да не сметате за ваш партнер за Макари за појас.
Следната табела ги дава клучните параметри на производот за нашите макари за ремени. Овие макари се дизајнирани за транспортери, HVAC погони, земјоделски машини и индустриски вентилатори. Нашата фабрика, исто така, може да произведува сопствени макари за да ги исполни специфичните барања.
| Параметар | Опсег на спецификација | Белешки |
| Надворешен дијаметар | 50 - 1.200 мм | Достапни се сопствени големини |
| Профил на Groove | V-појас, временски ремен, рамен појас | Достапни се сопствени профили |
| Број на жлебови | 1 - 12 | Достапни се сопствени конфигурации |
| Толеранција на аголот на жлебот | +/- 0,5 степени (свртено), +/- 0,1 степени (мелено) | Избрано врз основа на апликацијата |
| Толеранција на дијаметар на жлебот | +/- 0,05 mm (превртено), +/- 0,01 mm (мелење) | Избрано врз основа на апликацијата |
| Површинска завршница | Ra 0,8 - 1,6 µm (мелено) | Го намалува абењето на ременот |
| Материјал | Леано железо, челик, алуминиум | Избрани за сила и тежина |
| Балансирање | G16 или подобро | Ги намалува вибрациите |
| MOQ | 10 парчиња | За големи нарачки може да се договори |
| Водечко време | 2-4 недели | Зависи од количината и прилагодувањето |
Во нашата фабрика, ние ги произведуваме нашите макари за појас за да ги исполниме овие спецификации и многу повеќе. Можеме да го прилагодиме дијаметарот, профилот на жлебот, бројот на жлебови, материјалот и толеранциите за да одговараат на вашите специфични барања. Нашиот систем за контрола на квалитетот вклучува инспекција на суровините, инспекција во процесот и финална инспекција пред пратката. Нашата цел е да им обезбедиме на нашите клиенти висококвалитетни макари за ремени кои ги задоволуваат нивните барања за изведба.
Прашање 1: Кој е најкритичниот параметар на жлебот за перформансите на макарата на ременот?
Одговор: Најкритичниот параметар на жлебот е аголот на жлебот. Аголот на жлебот одредува како ременот се забива во жлебот и колку моќност може да пренесе погонот. Грешка од само еден степен може да го намали капацитетот за пренос на енергија на ременот и да предизвика нерамномерно абење. Поради оваа причина, аголот на жлебот треба да биде наведен со толеранција од +/- 0,5 степени или поцврсто, во зависност од апликацијата.
Прашање 2: Зошто е потребно мелење ако макарата е веќе свртена?
Одговор: Мелењето е неопходно за да се постигне највисоко ниво на точност на жлебот и завршна обработка на површината. Со вртење може да се постигне толеранција на аголот на жлебот од +/- 0,5 степени и завршна површина од Ra 1,6-3,2 µm. Мелењето може да постигне толеранција на аголот на жлебот од +/- 0,1 степени и завршна површина од Ra 0,4-0,8 µm. Подобрената прецизност и завршна обработка го намалуваат абењето на ременот, вибрациите и бучавата и ја подобруваат ефикасноста на преносот на енергија.
Прашање 3: Како да ја потврдам точноста на жлебот на макара што ја добив?
Одговор: Можете да ја потврдите точноста на жлебот користејќи мерач на жлеб, микрометар и индикатор за бирање. Мерачот на жлебот го проверува аголот и профилот на жлебот. Микрометарот го проверува дијаметарот на жлебот. Индикаторот за бирање го проверува истекот на жлебот. За критични апликации, можете да испратите примерок во метролошка лабораторија за CMM инспекција. Во Zhejiang Hawen Electromechanical Co., Ltd., обезбедуваме извештаи за инспекција со секоја пратка.
Прашање 4: Дали истрошените макари може повторно да се обработат за да се врати точноста на жлебот?
Одговор: Во некои случаи, истрошените макари може повторно да се обработат за да се врати точноста на жлебот. Процесот вклучува отстранување на мала количина материјал од жлебот за да се врати правилниот агол и профил. Сепак, ова го намалува дијаметарот на жлебот, што може да влијае на односот на брзината. Повторната обработка е изводлива само ако макарата има доволно материјал и ако намалениот дијаметар е прифатлив за примена. Нашиот инженерски тим може да советува дали повторната обработка е остварлива опција.
Прашање 5: Кое е типичното време на носење за прилагодени макари со ремени?
Одговор: Типичното време на носење за прилагодени макари со појас е 2 до 4 недели по одобрението за извлекување. Времето на носење зависи од сложеноста на профилот на жлебот, материјалот и нарачаната количина. За големи нарачки или сложени профили, времето на испорака може да биде подолго. Во нашата фабрика тесно соработуваме со нашите клиенти за да ги исполниме нивните барања за испорака.
Точноста и конзистентноста на жлебот се основата на изведбата на макара за појас. Процесите на обработка што се користат за формирање на жлебот - вртење, жлебување и брусење - одредуваат дали макарата ќе испорача сигурен пренос на енергија или ќе предизвика абење на ременот, бучава и вибрации. За купувачите, разбирањето на овие процеси е од суштинско значење за одредување на вистинското ниво на квалитет и за оценување на добавувачот. Во Zhejiang Hawen Electromechanical Co., Ltd., нашата фабрика располага со опрема, алат и искуство за производство на макари за појас што ги исполнуваат најсложените толеранции на жлебот. Ние користиме CNC обработка и прецизно мелење за да постигнеме толеранција на аголот на жлебот од +/- 0,1 степени и завршна обработка на површината од Ra 0,8 µm или подобро.
Без разлика дали набавувате макари за транспортери, HVAC погони, земјоделски машини или индустриски вентилатори, ве покануваме да контактирате со нас за да разговараме за вашите барања. Можеме да обезбедиме примероци, технички податоци и приспособени решенија. Нашата посветеност на квалитетот и задоволството на клиентите не направи доверлив партнер за бизнисите ширум светот.
Контактирајте со Zhejiang Hawen Electromechanical Co., Ltd. денесда разговарате за вашите барања за макара за појас и да откриете како нашите способности за обработка можат да ги исполнат вашите спецификации за точност на жлебот.
-
Адреса:809 улица Џинју, град Биху, округ Лианду, град Лишуи, провинција Жеџијанг Кина
Авторски права © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Сите права се задржани. Links| Sitemap| RSS| XML| Политика за приватност