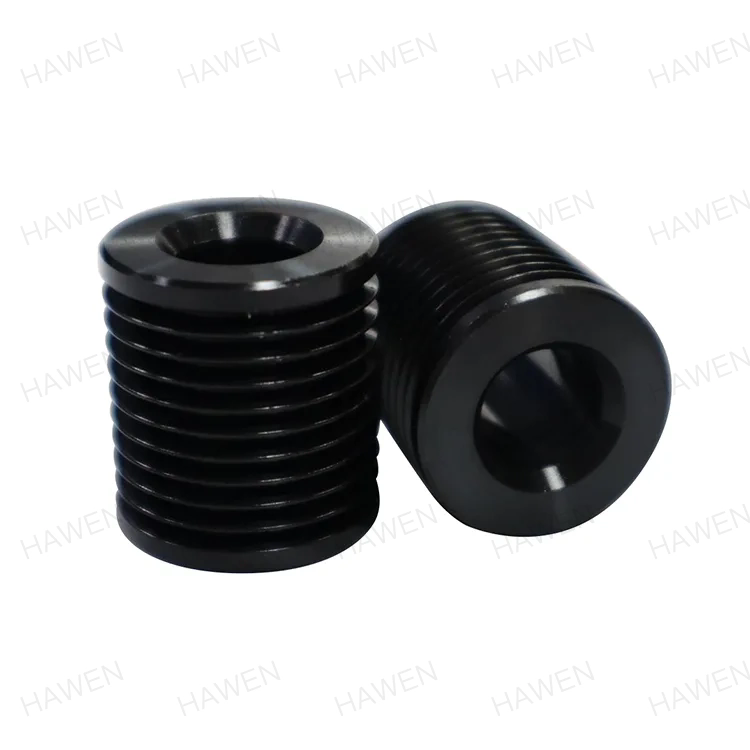
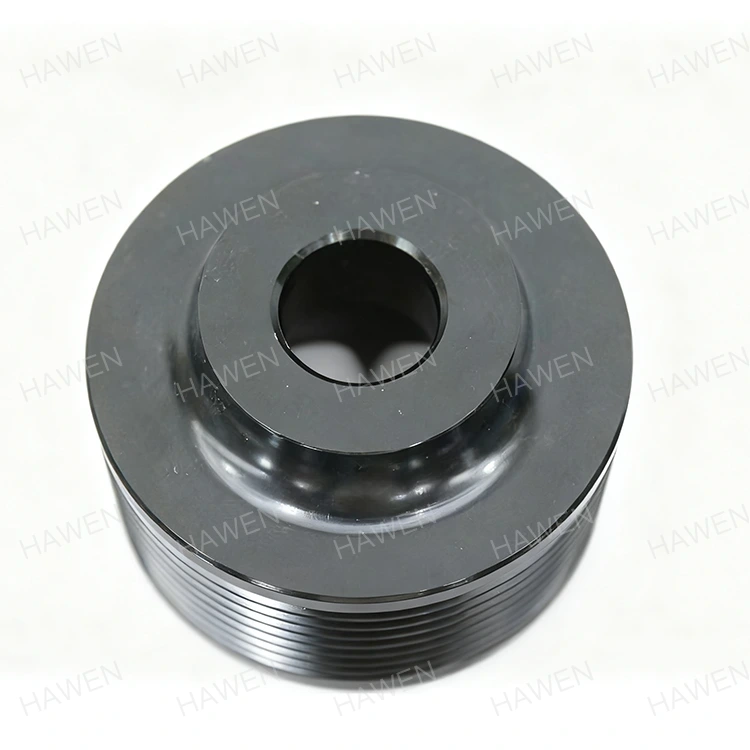
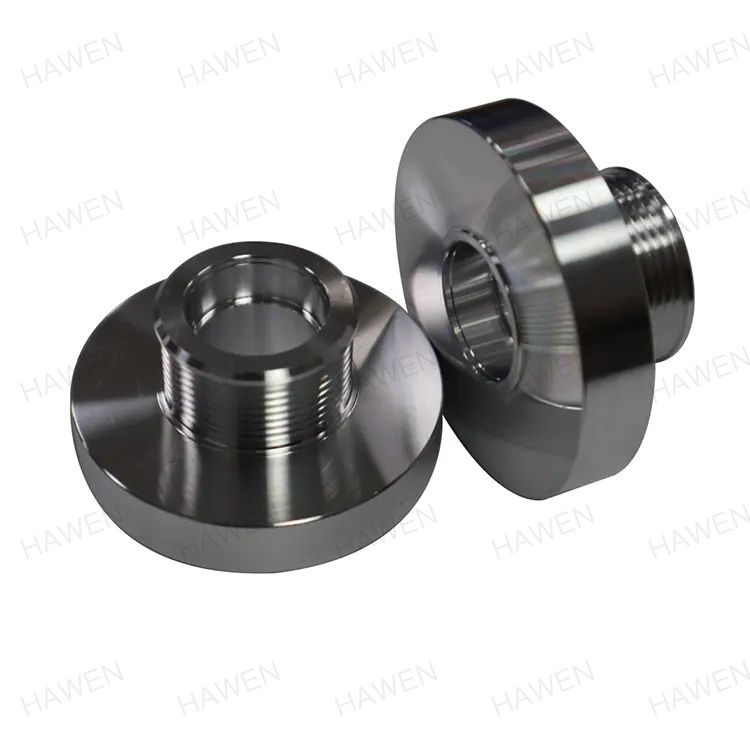
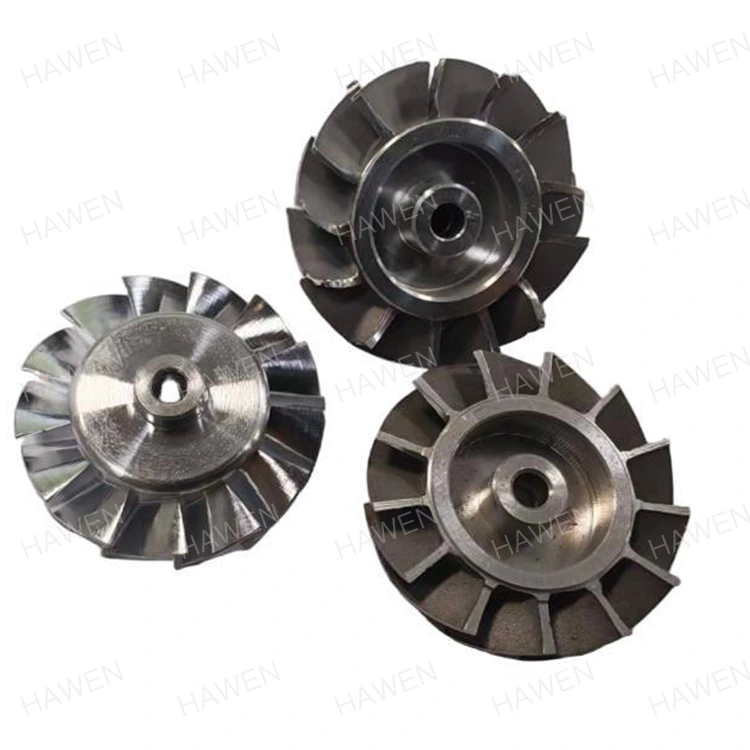
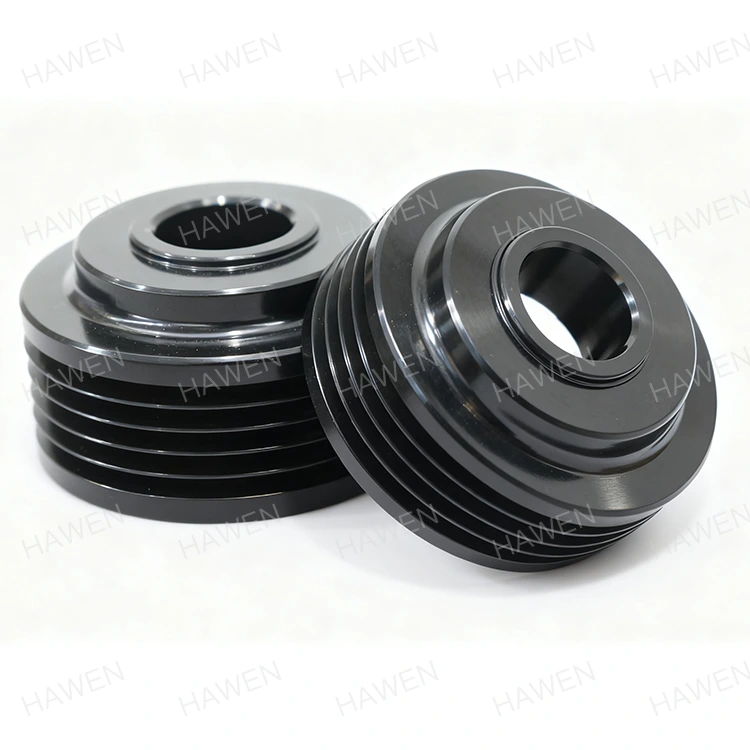
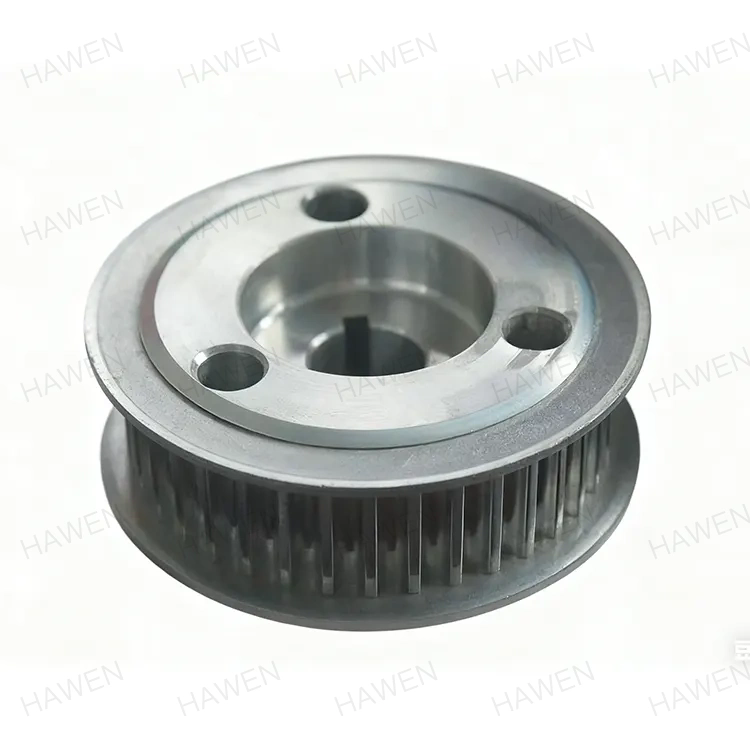
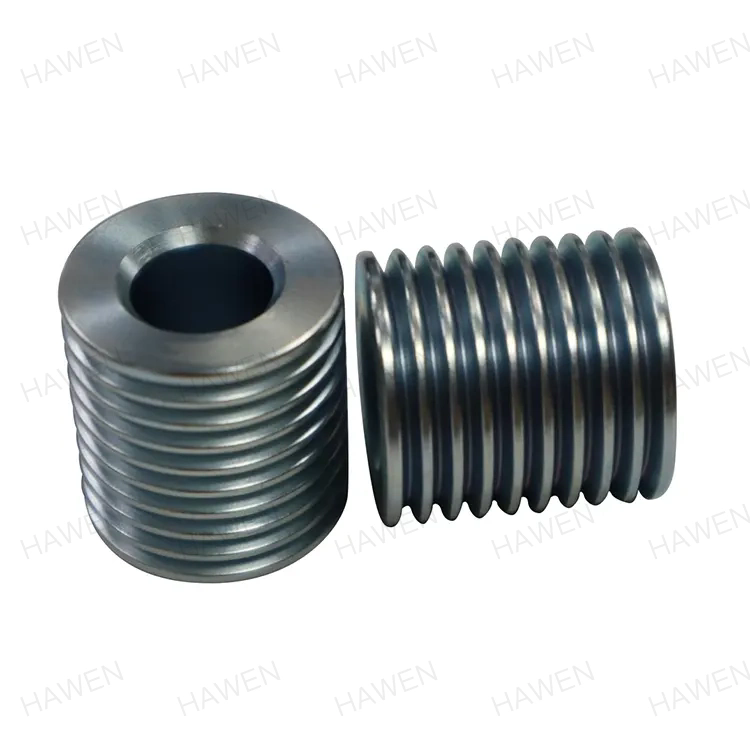
Во секој систем управуван со ремен - од индустриски вентилатор со голема брзина до прецизна транспортна линија - ефикасноста на почетната инсталација е само половина од приказната. Другата половина е она што се случува откако системот ќе почне да работи: секундарните прилагодувања. Ова се измените, порамнувањата и процедурите за повторно затегнување што тимовите за одржување мора да ги направат за да ги поправат проблемите со истекување, вибрации и следење на ременот што стануваат очигледни само при оптоварување. Во многу постројки, овие секундарни прилагодувања трошат повеќе работни часови од оригиналната инсталација и тие се примарен извор на непланирано застој. Основната причина за повеќето од овие прилагодувања може да се проследи наназад до еден, често занемарен, параметар: концентричноста наМакари за појассамите себе.
Макара за појас со висока концентричност е онаа каде што централната оска на дупката и централната оска со надворешниот дијаметар се совршено порамнети. Кога макара за појас има слаба концентричност, патеката на ременот не е совршено кружна. Ременот ќе флуктуира во затегнатоста како што се ротира макарата на ременот, што ќе доведе до вибрации, бучава, нерамномерно абење на ременот и состојба позната како „скитник на појасот“ или „следење на лизгање“. Секој од овие проблеми предизвикува секундарно прилагодување. Техничар за одржување мора повторно да ја порамни макарата на ременот, повторно да го затегне ременот или дури и предвреме да ги замени компонентите. Спротивно на тоа, макара за ремен со висока концентричност ги елиминира овие причини на изворот, обезбедувајќи систем за погон на ремен кој работи непречено од самиот почеток и продолжува да го прави тоа во текот на целиот работен век. Оваа статија ќе ја истражи механиката на концентричноста, нејзиното мерење, производните процеси што го постигнуваат и квантитативното влијание што го има врз намалувањето на времето за секундарно прилагодување.
Концентричноста, во контекст на Макари за појас, е геометриска состојба каде што центарот на отворот на макарата на појасот и центарот на нејзиниот надворешен дијаметар лежат на истата оска. Поедноставно кажано, тоа значи дека макарата за појас е совршено тркалезна во однос на нејзината дупка за монтирање. Ова навидум едноставно барање има длабоки импликации за перформансите на системот за погон на ремен. Ако отворот и надворешниот дијаметар не се концентрични, макарата за појас ќе се ниша додека се ротира. Ова нишање, мерено како радијално истекување, предизвикува ефективниот дијаметар на макарата за појас постојано да се менува додека се врти. Појасот мора постојано да се протега и да се релаксира за да се приспособат на овие промени, генерирајќи мноштво непожелни ефекти.
Важноста на концентричноста може да се разбере со разгледување на разликата помеѓу совршено избалансирано тркало на автомобил и тркало што е малку надвор од рамнотежа. Урамнотеженото тркало се тркала непречено, без вибрации. Неизбалансираното тркало создава ритмичко треперење кое се чувствува низ целото возило. Истиот принцип важи и за макари со појас. Високо концентрична макара за појас се ротира непречено, при што ременот работи точно и конзистентно. Макара со појас со слаба концентричност создава вибрации што се шири низ целиот систем. Оваа вибрација не е само непријатност; тоа е извор на загуба на енергија, предвремено абење и потреба од секундарни прилагодувања. Вибрациите ќе предизвикаат ременот да се следи поинаку, затегнатоста да флуктуира и завртките за монтирање да работат лабаво со текот на времето, а сето тоа бара корективно дејство.
НаЖеџијанг Хавен Електромеханичка копродукции, ООД., ја измеривме врската помеѓу концентричноста и перформансите на системот на стотици инсталации. Нашите податоци покажуваат дека макара со ремен со толеранција на концентричност од +/- 0,05 mm (излевање) ќе генерира амплитуда на вибрации што е обично три до четири пати помала од макара со ремен со толеранција од +/- 0,2 mm. Ова намалување на вибрациите е директно поврзано со намалувањето на фреквенцијата и времетраењето на секундарните прилагодувања. Табелата подолу ги илустрира типичните нивоа на вибрации поврзани со различни толеранции на концентричност.
| Толеранција на концентричност (радијално истечување) | Типична амплитуда на вибрации (mm/s RMS) | Очекувани секундарни прилагодувања (на 1000 часа) |
| +/- 0,05 mm (висока прецизност) | 1,2 - 1,8 | 1-2 |
| +/- 0,10 mm (стандардно индустриско) | 3,0 - 4,5 | 4-6 |
| +/- 0,20 mm (Слабо) | 6,0 - 8,0 | 10-15 |
Овие податоци покажуваат јасна корелација: поголемата концентричност води до помали вибрации, што директно ја намалува потребата за секундарни прилагодувања. Почетната заштеда на трошоците на макара со појас со пониска прецизност е скоро секогаш надмината од дополнителните трошоци за одржување направени во текот на неговиот работен век. Во следните делови, ќе ги испитаме механизмите со кои слабата концентричност ги создава овие проблеми и производните техники кои обезбедуваат висока концентричност.
За да се разбере зошто високата концентричност ги минимизира секундарните прилагодувања, корисно е да се разбере каскадата на проблеми предизвикани од неконцентрична макара со ремен. Првиот и најнепосреден ефект е радијално истечување. Како што се ротира макарата за појас, ефективниот радиус на макарата за појас се менува бидејќи центарот на ротација не е усогласен со центарот на макарата за појас. Ова значи дека патеката на појасот не е совршен круг; тоа е елипса. Ременот мора да се протега за да се приспособи на подолгиот радиус и да се опушти за да се приспособи на пократкиот радиус додека се врти Макарата за појас. Ова циклично истегнување и опуштање предизвикува појасот да се лизне, создавајќи трепет или „џагор“ во појасот. Овој брборења е изворот на вибрациите што се пренесуваат на погонската опрема и конструкцијата за монтирање.
Ова циклично истегнување предизвикува и нерамномерно носење на ременот. Делот од ременот што постојано се растегнува ќе доживее поголемо триење и топлина, што ќе доведе до предвремено пукање. Појасот може да развие и „глазура“ на површината, намалувајќи го неговиот коефициент на триење и предизвикувајќи негово лизгање. Лизгањето создава повеќе топлина и го забрзува процесот. Понатаму, ќе влијае и следењето на појасот. Ременот природно има тенденција да следи кон насоката на применетиот товар. Ако макара за појас не е концентрична, ременот ќе доживее различни странични оптоварувања додека се движи околу макарата за појас. Ова може да предизвика ременот да талка напред-назад низ лицето на Макарата за појас, што ќе доведе до оштетување на рабовите на ременот и на прирабниците на макарата на ременот.
Неизбежен резултат од овие прашања е секундарно прилагодување. Техничарот за одржување ќе треба:
За секое од овие прилагодувања е потребно време. Во зафатен производствен капацитет, трошоците за изгубеното производство за време на овие прилагодувања може да бидат значителни. Следната табела дава проценка на типичното време и труд потребни за секоја секундарна задача за прилагодување.
| Задача за секундарно прилагодување | Потребно е типично време | Трошоци за работна сила (проценка) |
| Прилагодување на затегнатоста на ременот | 15-30 минути | 25-50 долари |
| Порамнување на макара со ремен | 30-60 минути | 50-100 долари |
| Замена на ремен | 1-2 часа | 100-200 долари |
| Повторно затегнување на завртките за монтирање | 15 минути | 20 долари |
| Инспекција/Замена на лежиштето | 1-2 часа | $100 - $200+ |
Овие трошоци се множат во текот на животниот век на опремата. Лошо произведената макара за појас може да генерира голем број секундарни прилагодувања, од кои секое претставува директен трошок и индиректен трошок при изгубеното производство. Спротивно на тоа, макара со појас со висока концентричност, работи со минимални вибрации и талкање на ременот, драстично намалувајќи ја потребата за овие интервенции. Во Zhejiang Hawen Electromechanical Co., Ltd., нашите прецизни машински ремени макари се дизајнирани да ги минимизираат овие секундарни прилагодувања, обезбедувајќи пониски вкупни трошоци за сопственост и поголема доверливост на системот.
Постигнувањето висока концентричност во макара за појас не е случајно; тоа е резултат на намерен и внимателно контролиран производствен процес. Процесот мора да осигури дека дупката и надворешниот дијаметар се обработуваат од едно, стабилно поставување, елиминирајќи ги грешките предизвикани од репозиционирањето на работното парче. Патувањето до висока концентричност започнува со суровината, обично лиење или парче шипки, и продолжува низ серија прецизни операции на обработка. Клучот за концентричноста е држењето на делот во прецизен прицврстувач и извршувањето на сите критични операции на обработка во едно поставување.
Првиот чекор е да се создаде референтна површина, обично дупката, која ќе биде примарна податок за сите последователни операции. Дупката е обработена до прецизна големина, обично со дупчење, премачкување или досадување. Оваа дупка мора да биде тркалезна и исправена. Работното парче потоа безбедно се монтира на мандрела или прицврстувач што точно се вклопува во отворот. Ова осигурува дека дупката е вистински центар за останатите операции на обработка. Следната операција е обработка на надворешниот дијаметар. Ова обично се прави со помош на CNC струг, кој може да го претвори OD до прецизна димензија и со висок степен на заобленост. Клучот за постигнување висока концентричност е тоа што отворот и OD се обработуваат во исто поставување. Ова ја елиминира секоја грешка што би била воведена доколку делот се репозиционира.
Последниот чекор е завршната операција, честопати фино вртење или мелење. Мелењето може да постигне уште повисок степен на прецизност од вртењето, постигнувајќи површинска завршница од Ra 0,8 µm или подобра и толеранција на концентричност од +/- 0,02 mm. За апликации каде што макарата за појас ќе работи со големи брзини или под тешки товари, често се одредува мелење. Табелата подолу ги сумира типичните толеранции на концентричноста постигнати со различни производни процеси.
| Процес на производство | Типична концентричност (превртување) | Релативна цена | Типични апликации |
| Свртено (Единечно поставување) | +/- 0,10 mm | Ниско | Општа намена, апликации со мала брзина |
| Свртено (повеќе поставки) | +/- 0,20 mm | Ниско | Не се препорачува за погонски системи со ремен |
| Свртено + Земјата | +/- 0,02 мм | Средно | Апликации со голема брзина и прецизност |
| CNC машински со мандрела | +/- 0,05 mm | Средно-Висок | Стандардни погони за индустриски ремени |
| CNC машински со мандрела + мелење | +/- 0,02 мм | Високо | Апликации со голема брзина и висока прецизност |
Во Zhejiang Hawen Electromechanical Co., Ltd., ние користиме комбинација на CNC вртење и, каде што е потребно, прецизно мелење за да постигнеме оптимална концентричност за нашите ремени макари. Нашиот производствен процес е дизајниран да гарантира дека секоја макара за појас е произведена со концентричност што ја исполнува одредената толеранција. Клучот за ова е употребата на прецизни тела и елиминирање на рачните прилагодувања за време на процесот на обработка.
Придобивките од користењето на ремени макари со висока концентричност не се само квалитативни; тие можат да се мерат и квантифицираат. Примарните придобивки се намаленото време на секундарно прилагодување, подолг век на траење на ременот и лежиштето и подобрена севкупна ефикасност на системот. Секоја од овие придобивки директно се претвора во заштеда на трошоци и подобрена продуктивност. Измерливите подобрувања може да се покажат преку споредба на два идентични системи за погонски ремени: еден со стандардни макари за ремени и еден со макари со висока концентричност.
Намалено време на секундарно прилагодување:Најдиректна придобивка е намалувањето на зачестеноста на секундарните прилагодувања. Системот за погон на ремен што користи стандардни макари за ремени може да бара шест или повеќе секундарни прилагодувања годишно, за секое одзема еден час или повеќе. Системот што користи ремени макари со висока концентричност може да бара само едно или две прилагодувања годишно. Заштеденото време може да биде значително, како што е прикажано во табелата подолу.
| Метрички | Стандардни макари за ремени | Макари со ремени со висока концентричност | Заштеда |
| Секундарни прилагодувања годишно | 6-10 | 1-2 | 4-9 прилагодувања |
| Просечно време по прилагодување | 45 минути | 20 минути | Зачувани 25 минути |
| Вкупно време годишно | 4,5 - 7,5 часа | 0,3 - 0,7 часа | Заштедени се 4-7 часа |
| Годишен трошок за работна сила (на $60/час) | 270-450 долари | 20-40 долари | $230 - $410 заштедени |
Подолг животен век на појасот:Нерамномерниот стрес и вибрациите предизвикани од лошата концентричност драматично го намалуваат животниот век на ременот. Ременот што работи на макара со ремен со висока концентричност може да трае 2 до 3 пати подолго од ременот што работи на макара со ремен со ниска концентричност. Намалувањето на абењето на ременот, исто така, ја намалува зачестеноста на менувањето на ремените и поврзаното време на застој.
Подолг животен век:Вибрациите генерирани од неконцентрична макара со ремен се пренесуваат директно до лежиштата на погонската опрема и погонскиот мотор. Оваа вибрација предизвикува предвремено абење и дефект на лежиштето. Макари со ремени со висока концентричност ги намалуваат вибрациите што се пренесуваат на лежиштата, продолжувајќи го нивниот век на употреба. Намалувањето на дефектите на лежиштата значи помало застој на опремата и помали трошоци за одржување.
Подобрена ефикасност на системот:Системот за погон на ременот работи поефикасно кога макарите на ременот се концентрични. Појасот не се растегнува и опушта постојано, а енергијата што се губи поради триење и вибрации е минимизирана. Ова може да се претвори во мало, но мерливо намалување на потрошувачката на енергија, што, со текот на времето, може да додаде значителни заштеди на трошоците.
Овие квантитативни придобивки покажуваат дека повисоката почетна цена на висококвалитетната макара со ремен со висока концентричност е повеќе од компензирана со заштедите во одржувањето и времето на застој во текот на неговиот работен век. Во Zhejiang Hawen Electromechanical Co., Ltd., на нашите клиенти им ги обезбедуваме податоците што им се потребни за да донесат информирани одлуки за нивниот избор на макара за појас, помагајќи им да ги оптимизираат вкупните трошоци за сопственост.
За да се осигури дека макарите за ремени ја исполнуваат наведената толеранција на концентричност бара робустен процес на контрола на квалитетот. Мерењето на концентричноста обично се врши со помош на индикатор за бирање или координатна мерна машина (CMM). Поставувањето на тестот е релативно едноставно, но бара прецизност и конзистентност. Процесот на мерење е како што следува:
Макарата за појас е монтирана на прецизна мандрела или на вратилото на кое ќе се инсталира. Мандрелата потоа се поставува помеѓу центрите или во прецизен V-блок. Индикаторот за бирање е поставен на држачот и поставен така што неговата сонда контактира со надворешниот дијаметар на макарата за ремен. Макарата за ремен потоа се ротира бавно и се набљудува отчитувањето на индикаторот за бирач. Вкупната варијација во отчитувањето додека се ротира макара за појас е вкупниот истек. Оваа вредност на истекот, која е двојно поголема од грешката на концентричност, се користи како критериум за прифаќање.
Мерењето мора да се направи на неколку точки долж лицето на макарата за ремен за да се обезбеди конзистентност. Табелата подолу ги дава критериумите за прифаќање за различните класи на макара за појас што се користат во нашата фабрика.
| Одделение за макара за појас | Прифатливо истекување | Грешка во еквивалентна концентричност |
| Индустриско одделение (стандардно) | ≤ 0,20 mm | +/- 0,10 mm |
| Одделение за прецизност | ≤ 0,10 mm | +/- 0,05 mm |
| Високопрецизно одделение (земја) | ≤ 0,05 mm | +/- 0,025 mm |
Во Zhejiang Hawen Electromechanical Co., Ltd., користиме комбинација на мерење во процесот и финална проверка за да се осигураме дека секоја макара за појас ги исполнува наведените барања за концентричност. Нашиот систем за контрола на квалитетот е сертифициран според ISO 9001:2015 и одржуваме детална евиденција за сите инспекции. Ова осигурува дека нашите клиенти добиваат макари за појас што ги исполнуваат нивните очекувања за перформанси и ја намалуваат потребата за секундарни прилагодувања.
Прашање 1: Која е разликата помеѓу концентричноста и одливот во макарите на ременот?
Одговор: Концентричноста и истекот се поврзани, но различни концепти. Концентричноста е геометриска состојба каде што две или повеќе карактеристики имаат заедничка оска. Runout, од друга страна, е вкупната варијација во положбата на карактеристиката додека делот се ротира околу фиксна оска. За макара со ремен, концентричноста е грешка помеѓу центарот на отворот и центарот на надворешниот дијаметар. Излезот е вкупното нишање измерено на надворешниот дијаметар додека се ротира макарата на појасот. Извршувањето е обично двојно поголема од грешката на концентричноста. Макара со ремен со истегнување од 0,1 mm има грешка на концентричност од +/- 0,05 mm.
Прашање 2: Како слабата концентричност влијае на животниот век на ременот?
Одговор: Лошата концентричност предизвикува појасот да се протега и циклично да се релаксира додека се ротира макарата за појас. Ова доведува до нерамномерно абење на ременот, што се манифестира како пукање и застаклување на површината на ременот. Појасот исто така доживува поголемо триење и топлина, што дополнително го забрзува абењето. Истражувањата покажаа дека ременот што работи на макара за ремен со истегнување од 0,2 mm може да има работен век што е 40-60% пократок од ременот што работи на макара со ремен со истегнување од 0,05 mm.
Прашање 3: Дали можам да надоместам за слабата концентричност на макара со прилагодување на затегнатоста на ременот?
Одговор: Не, прилагодувањето на затегнатоста на ременот не може да компензира за лошата концентричност. Затегнувањето е статичко прилагодување што го поставува просечното оптоварување на ременот. Грешката во концентричноста создава динамична варијација на оптоварувањето на која не влијае статичката напнатост. Додека поголемото затегнување може да намали одредено треперење на ременот, исто така ќе го зголеми оптоварувањето на лежиштата и може да предизвика предвремено откажување на ременот. Единственото ефикасно решение е да се користи макара со ремен со правилна концентричност.
Прашање 4: Која е типичната разлика во трошоците помеѓу стандардна и високопрецизна макара за ремен?
Одговор: Разликата во трошоците зависи од големината, материјалот и обемот на производство. Вообичаено, макара со ремен со висока прецизност (со истегнување од +/- 0,05 mm или подобро) чини помеѓу 30-50% повеќе од стандардната макара за ремен (+/- 0,10 mm). Сепак, зголемениот почетен трошок често се компензира со намалените трошоци за одржување и подолг век на траење на ременот. Вкупниот трошок за сопственост во период од 5 години е често помал за високопрецизната макара за појас.
Прашање 5: Како можам да ја потврдам концентричноста на макара за ремен што веќе сум ја купил?
Одговор: Можете да ја потврдите концентричноста користејќи индикатор за бирање како што е опишано во овој напис. Монтирајте ја макарата за појас на прецизна мандрела и поставете ја помеѓу центрите. Поставете го индикаторот за бирач да го допира надворешниот дијаметар на Макарата за ремен. Завртете ја макарата на ременот и набљудувајте ја вкупната варијација на читањето. Ова е вкупниот испад. Ако вкупниот истек ја надминува очекуваната толеранција за апликацијата, Макарата за ремен треба да се замени. Многу производители, вклучително и Zhejiang Hawen Electromechanical Co., Ltd., обезбедуваат сертификат за усогласеност со секоја нарачка, кој ги вклучува измерените вредности на истекот.
Врската помеѓу концентричноста на макара на ременот и времето на секундарно прилагодување е директна и значајна. Неконцентричната макара на ременот создава радијално истекување, што се претвора во вибрации, талкање на ременот и нерамномерно носење на ременот. Овие проблеми неизбежно водат до циклус на секундарни прилагодувања: повторно затегнување, повторно усогласување, замена на ременот и одржување на лежиштето. Овие прилагодувања не се само непријатност; тие претставуваат значителен трошок во смисла на работна сила, застој и замена на компоненти.
Макари со појас со висока концентричност ја решаваат основната причина за овие проблеми. Со обезбедување дека дупката и надворешниот дијаметар се совршено порамнети, тие ги елиминираат изворите на вибрации и талкање на ременот. Резултатот е систем за погон на ремен кој работи непречено од самиот почеток, бара минимално одржување и обезбедува подолг работен век. Во Zhejiang Hawen Electromechanical Co., Ltd., ние сме посветени на производство на макари за појас што ги исполнуваат највисоките стандарди за концентричност. Нашите прецизни процеси на обработка, ригорозната контрола на квалитетот и почитувањето на меѓународните стандарди гарантираат дека нашите клиенти добиваат макари за појас што ги минимизираат секундарните прилагодувања и ја максимизираат доверливоста на системот.
Контактирајте со Жеџијанг Хавен Електромеханичка копродукции, ООД.денес за да научите како нашите макари со ремени со висока концентричност можат да ги подобрат вашите операции и да ги намалат трошоците за одржување.
Адреса:809 улица Џинју, град Биху, округ Лианду, град Лишуи, провинција Жеџијанг Кина
Авторски права © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Сите права се задржани. Links| Sitemap| RSS| XML| Политика за приватност